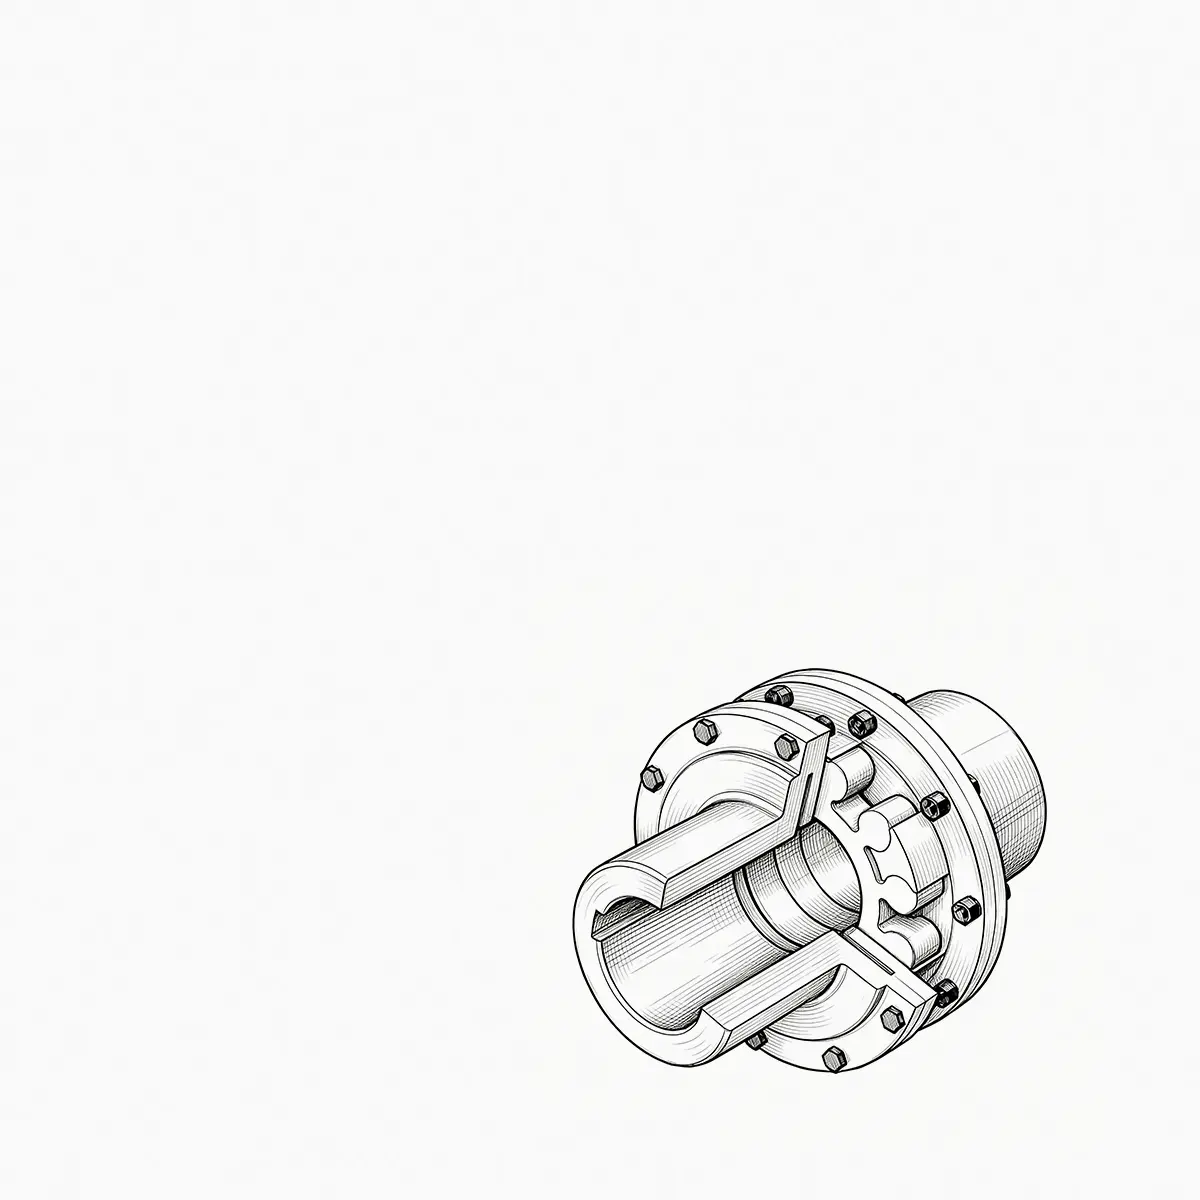
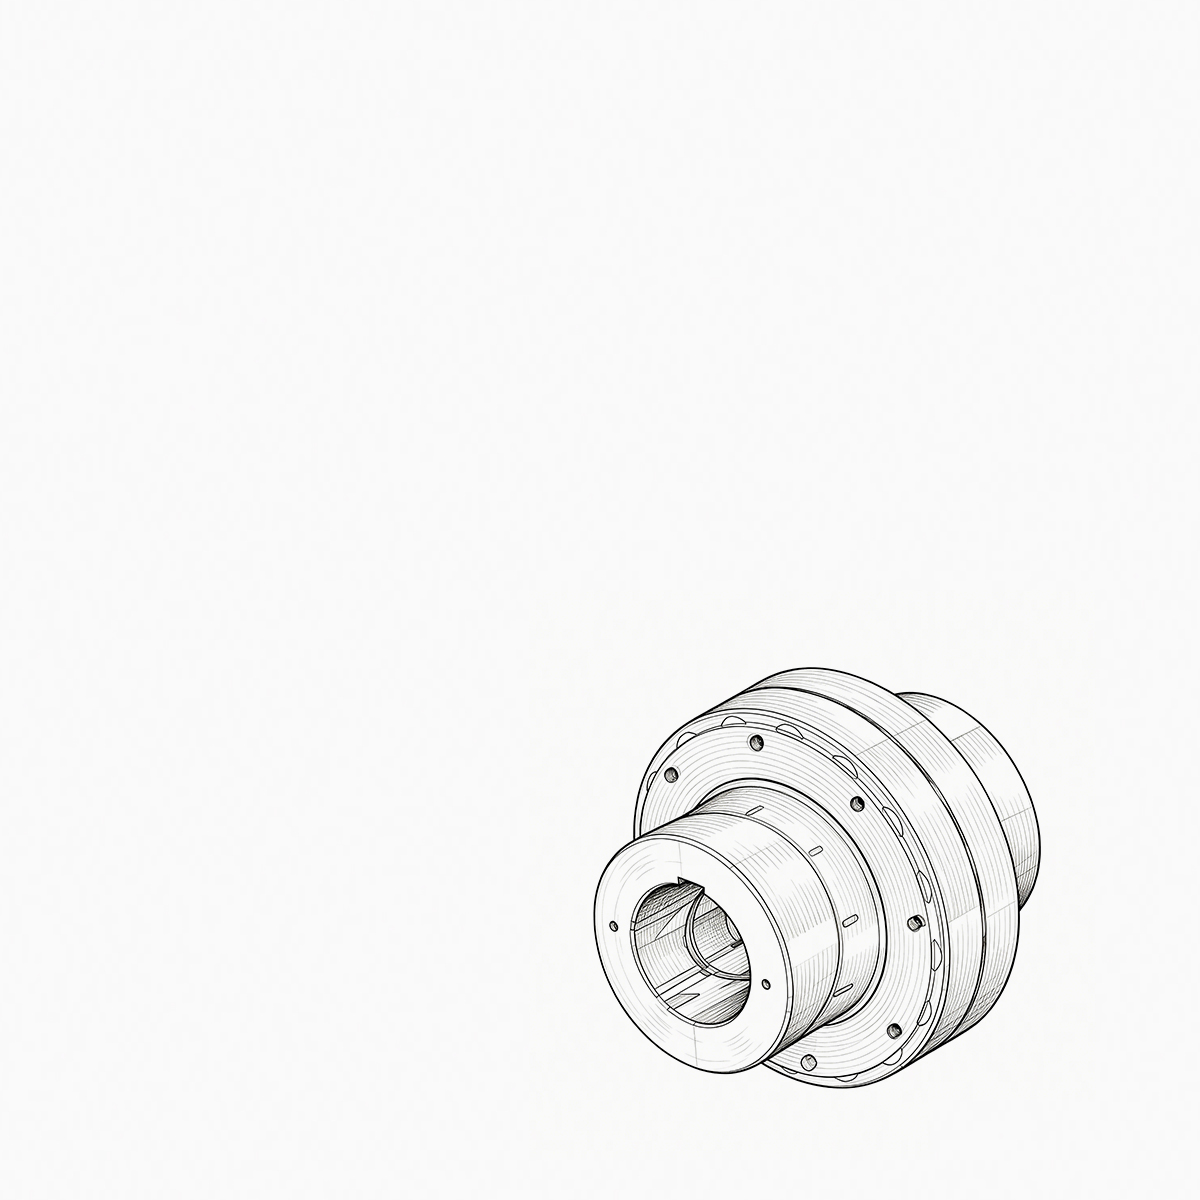
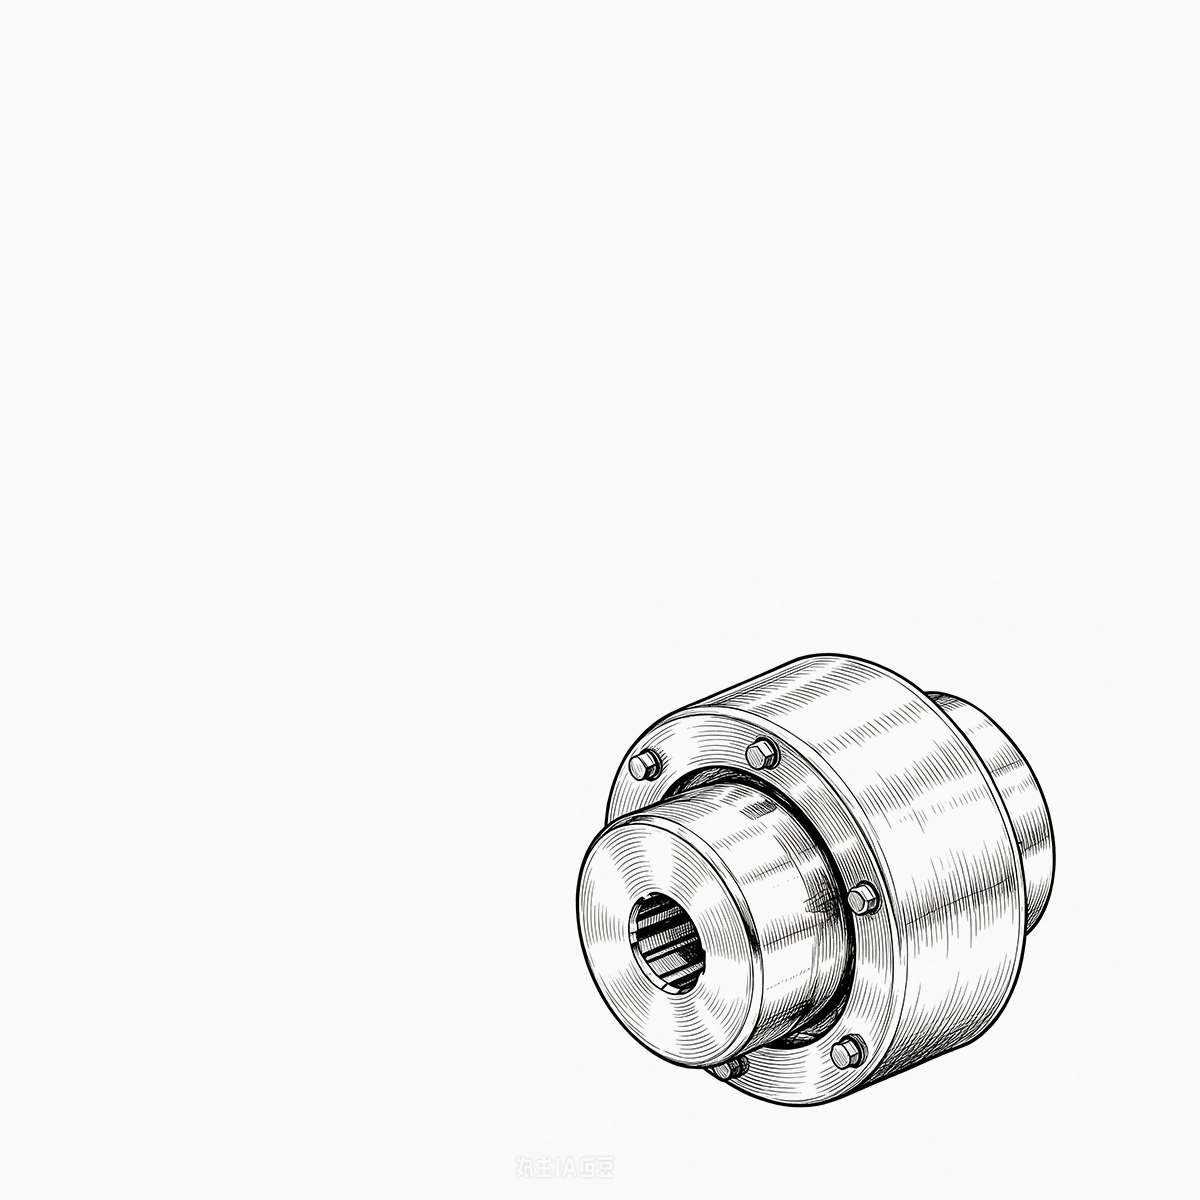
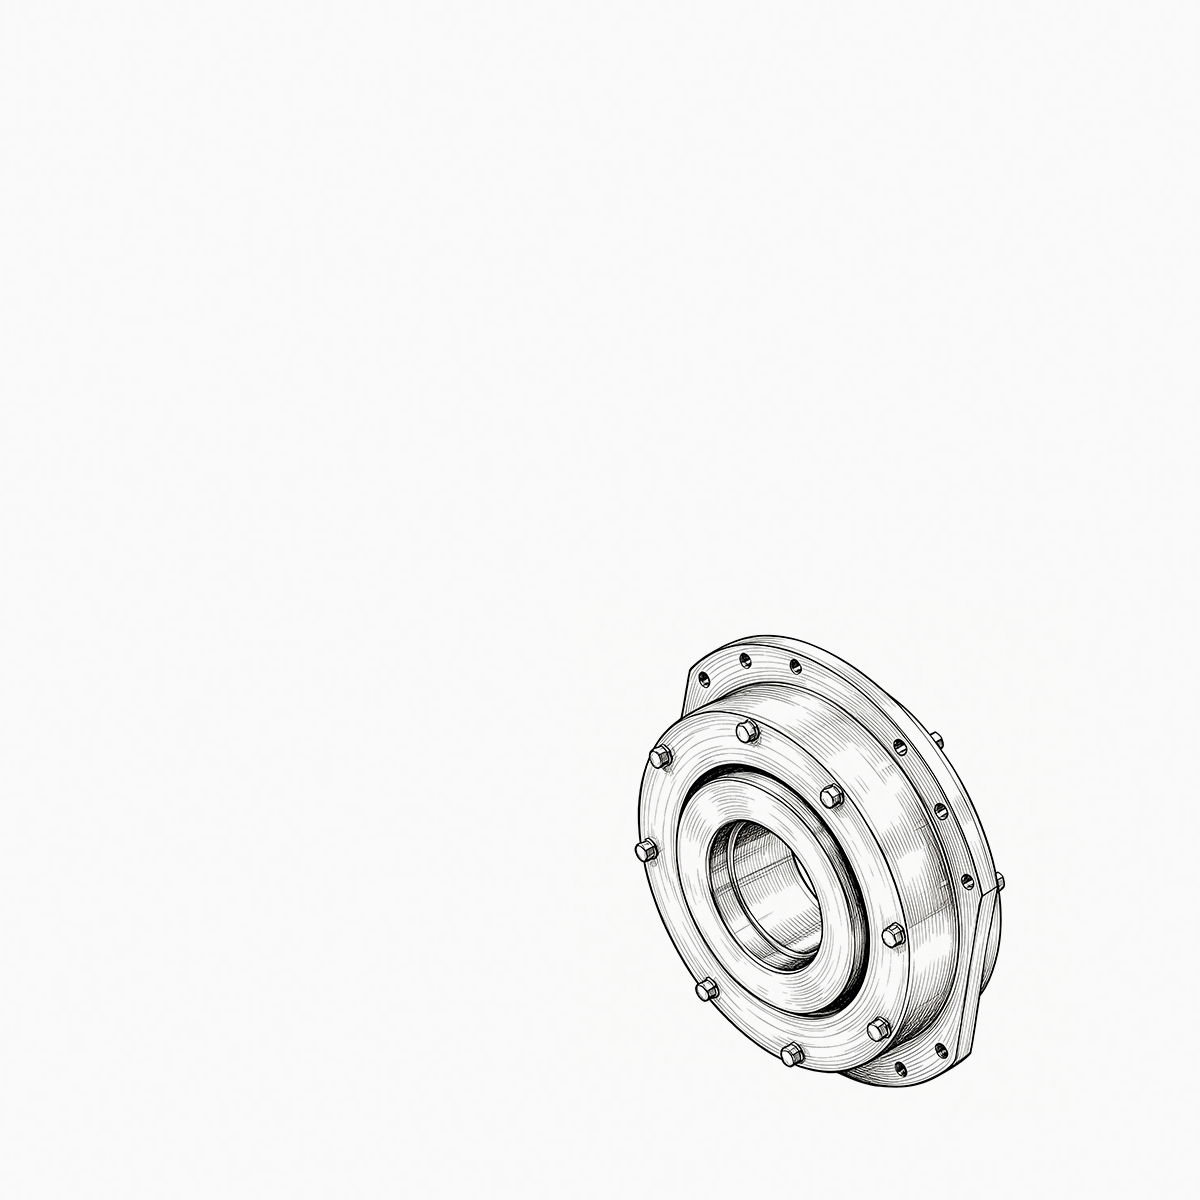
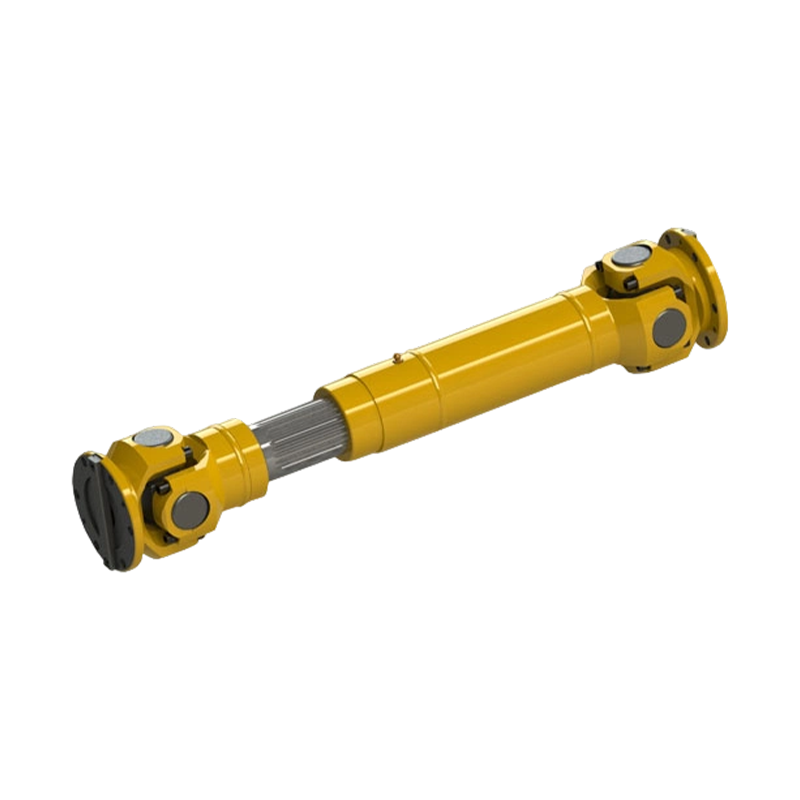
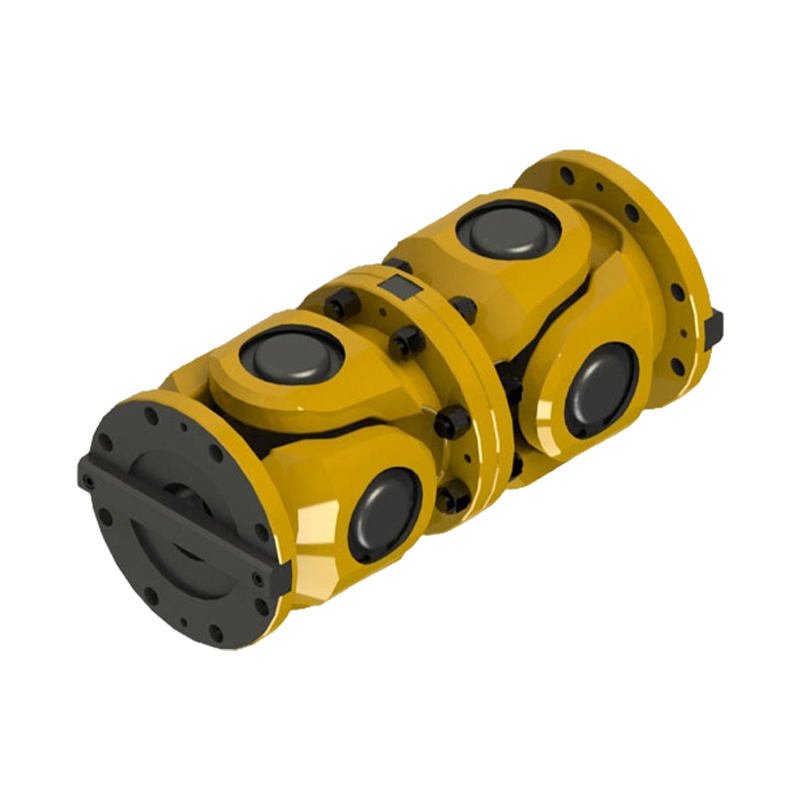
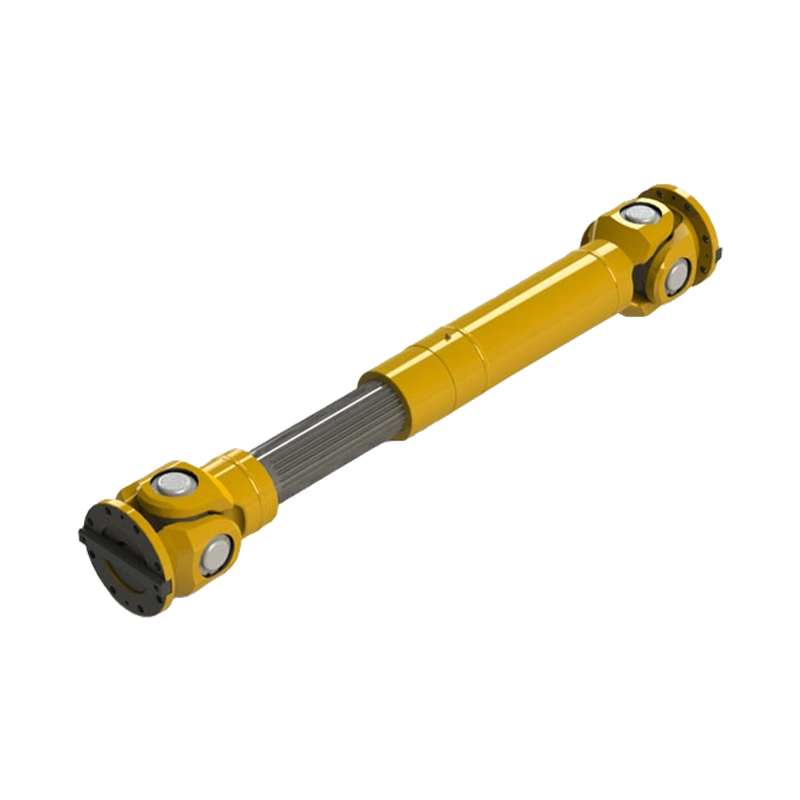
Spojka se kvari u 2:10 ujutro na kontinuiranoj proizvodnoj liniji. Pogonski sklop se zaustavlja, oglašavaju se ala...
READ MORE
Koji su ključni čimbenici za odabir pravih industrijskih spojnica
Administrator 2026-08-19Industrijske spojke: Konačna tehnička enciklopedija – Klasifikacija, dimenzioniranje, prevencija kvarova i upravljanje životnim ciklusom
industrijske spojke su precizna mehanička sučelja koja podupiru gotovo svaki sustav rotirajućih strojeva u teškoj industriji. Od pogona vjetroturbina snage više megavata do CNC vretena velike brzine, industrijske spojke obavljaju kritične zadaće prijenosa zakretnog momenta, prilagodbe geometrijske neusklađenosti, prigušenja torzijskih vibracija i odvajanja od preopterećenja. Ovaj se članak oslanja na principe mehaničkog dizajna, znanost o materijalima i analizu kvarova na terenu kako bi pružio sustavno izlaganje industrijske spojke – njihove tehničke klasifikacije, metodologije kvantitativnog dimenzioniranja, standardi ugradnje i održavanja te uobičajeni načini kvarova. Namijenjen je kao inženjerska referenca na radnom mjestu za dizajnere pogonskih sustava, inženjere za pouzdanost i stručnjake za nabavu.
1. Dvije široke kategorije industrijskih spojnica i njihova mehanička bit
Krute spojnice – sustavi ograničenja nultog pomaka
Krute spojke ne dopuštaju nikakvo relativno kretanje između pogonske i pogonske osovine. Oslanjaju se na visokoprecizne strojno obrađene površine (npr. fino tokareni promjeri i brušene čeone strane) i precizno postavljene klinove ili konusne igle za postizanje fiksne veze. Njihova torzijska krutost je teoretski beskonačna, uvodeći nulti zazor - što ih čini idealnim za aplikacije koje zahtijevaju apsolutnu sinkronizaciju, kao što su mehanizmi ispisnog registra ili indeksni pogoni stroja za bušenje. Tipični kruti tipovi uključuju čahurne spojke (s interferentnim ili konusnim čahurama), prirubničke spojke (koristeći nabubrene vijke za prijenos zakretnog momenta) i stezne spojke (koje prenose zakretni moment radijalnim trenjem). Međutim, Ahilova peta krute industrijske spojke je njihova izuzetna osjetljivost na neusklađenost ugradnje: kada pogreška koaksijalnosti prijeđe 0,02 mm, rezultirajući dodatni momenti savijanja preopterećuju ležajeve, uzrokujući pregrijavanje i, u teškim slučajevima, lom glavne osovine uslijed zamora. Dakle, osovine opremljene krutim spojnice zahtijevaju lasersko poravnanje hladno i vruće, uz redovito praćenje slijeganja temelja.
Fleksibilne spojke – sustavi elastične kompenzacije
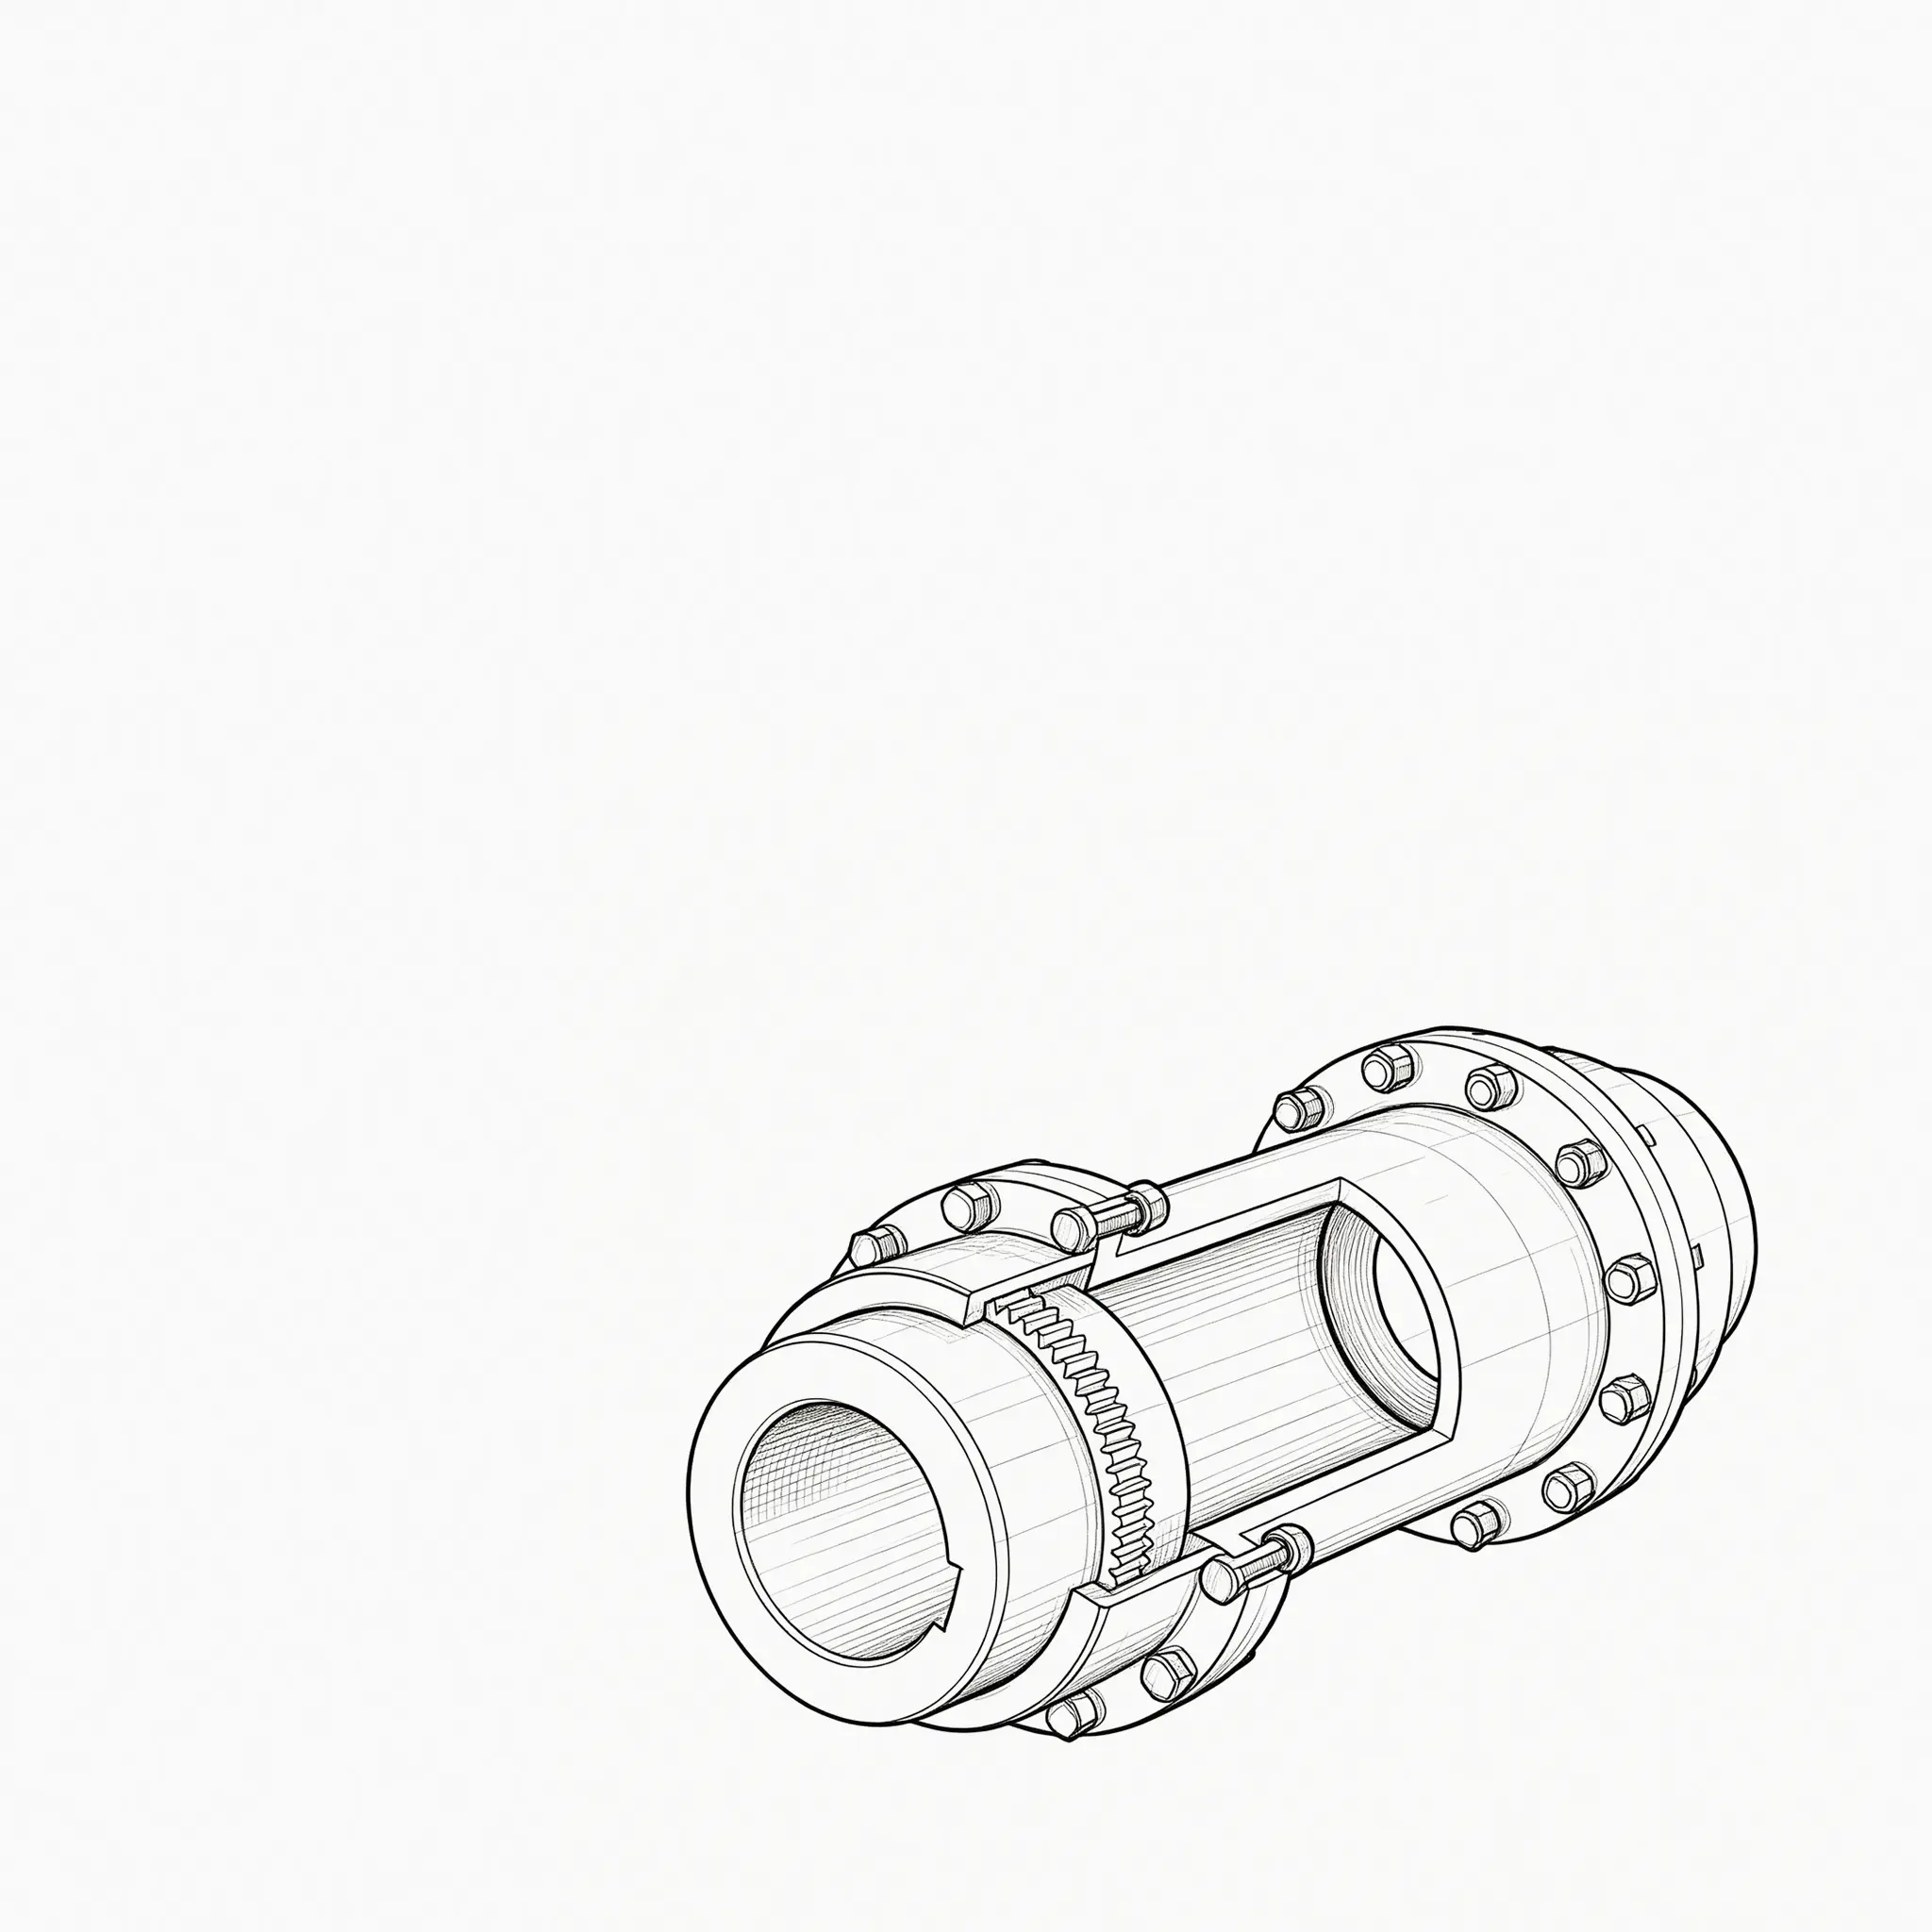
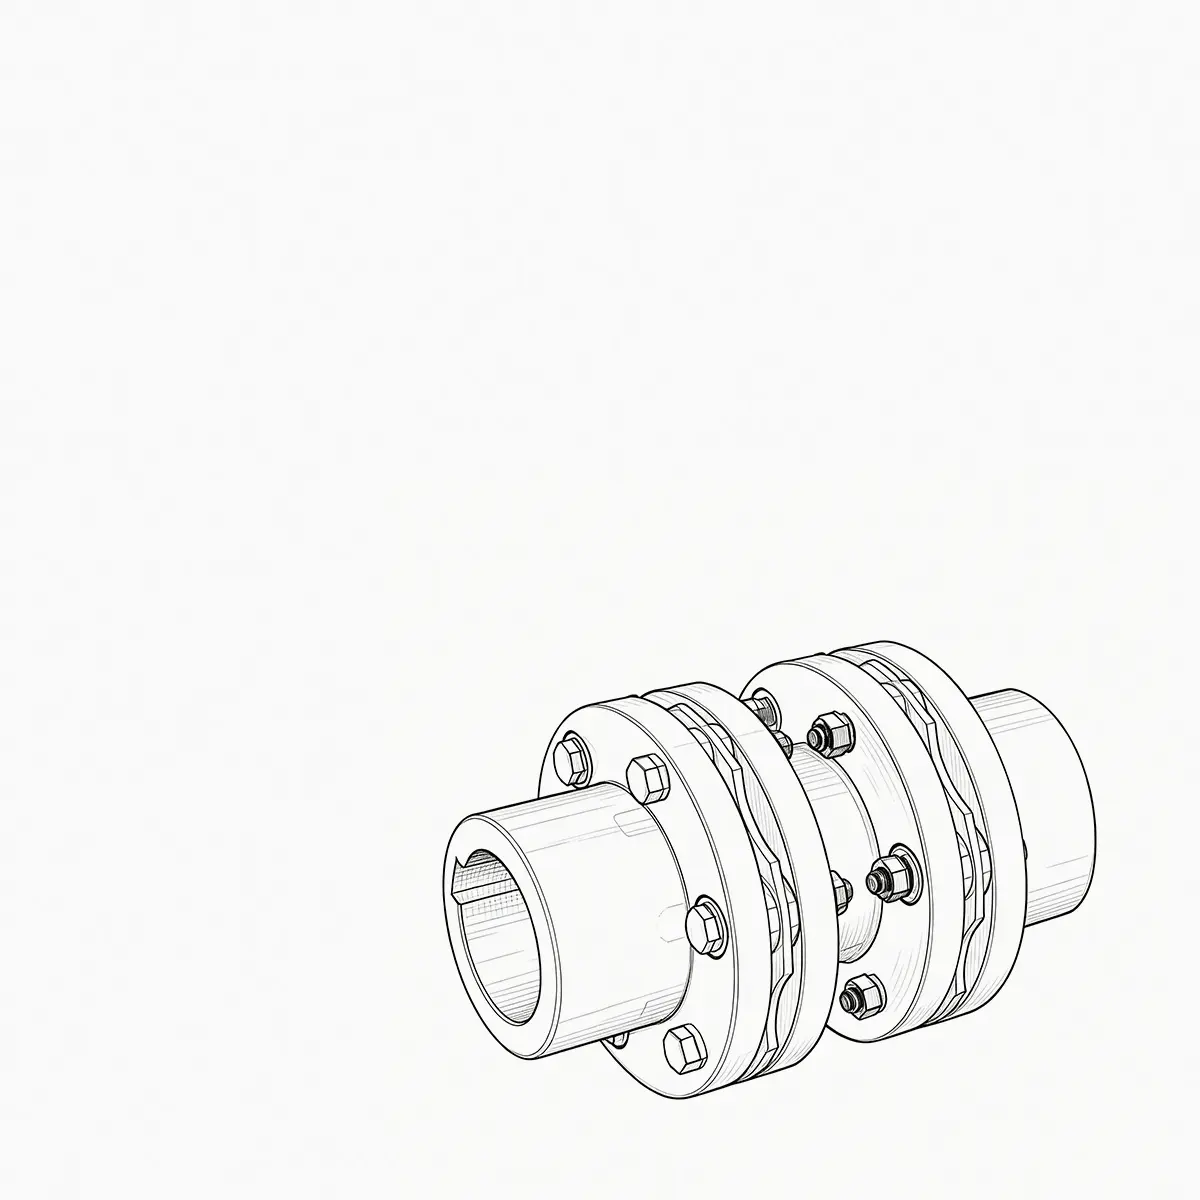
Fleksibilne spojke uključuju elastične elemente (metalne dijafragme, mijehove, zmijolike opruge ili gumene/poliuretanske komponente) ili geometrijske kompenzacijske strukture (razmak zubaca u zupčaničkim spojkama) za aktivno apsorbiranje radijalnih, aksijalnih i kutnih pomaka vratila. Njihovo mehaničko ponašanje može se modelirati kao sustav opruga-prigušivač s definiranom krutošću i koeficijentima prigušenja. Fleksibilne spojke ne samo da drastično smanjuju dodatna opterećenja ležajeva uzrokovana neusklađenošću, već također učinkovito izoliraju fluktuacije zakretnog momenta od glavnih pokretača (motora ili električnih motora), štiteći nizvodnu osjetljivu opremu. Na temelju elastičnog materijala dijele se na metalne savitljive tipove (disk, dijafragma, zupčanik i rešetka) i elastomerne tipove (čeljust, guma i klin-čahura). Metalne fleksibilne spojke nude široku temperaturnu toleranciju (-50°C do 280°C) i visoku nosivost, ali izvedbe zupčanika i rešetke zahtijevaju periodično podmazivanje; elastomerne vrste su jednostavne, ne zahtijevaju održavanje i pokazuju visoke omjere prigušenja (0,08–0,20), ali njihova otpornost na temperaturu i ulje ograničena je svojstvima polimera, što ih čini prikladnijima za opće radne pumpe, ventilatore i kompresore. Podaci iz industrije pokazuju da je, pod identičnim radnim uvjetima, odabir odgovarajućeg fleksibilnog industrijske spojke može produžiti L 10 životni vijek ležaja za 35% do 70% – što predstavlja najisplativiju nadogradnju pouzdanosti za bilo koji pogonski sklop.
2. Sveobuhvatna usporedba performansi deset uobičajenih industrijskih tipova spojki (Matrica inženjerskog odabira)
| Vrsta | Radijalno (mm) | Aksijalno (mm) | Kutni (°) | Omjer prigušenja | Podmazivanje | Maksimalna brzina (rpm) |
| Rukav (kruti) | 0 | 0 | 0 | ≈0 | Nijedan | ≤3000 |
| Prirubnica (kruta) | 0 | 0 | 0 | ≈0 | Nijedan | ≤2500 |
| Zupčanik (fleksibilan) | ±0,6 | ±3,5 | ±1,5 | 0,03–0,05 | Mast | ≤6000 |
| Disk (savitljiv) | ±0,4 | ±2,5 | ±1,0 | 0,04–0,08 | Nijedan | ≤15.000 |
| Mijeh (savitljiv) | ±0,3 | ±2,0 | ±1,5 | 0,05–0,10 | Nijedan | ≤30 000 |
| Čeljust (elastomerna) | ±0,6 | ±3,5 | ±2,0 | 0,10–0,20 | Nijedan | ≤8000 |
| Guma (elastomerna) | ±1,0 | ±4,0 | ±2,5 | 0,15–0,25 | Nijedan | ≤5000 |
| Mreža (fleksibilna) | ±0,8 | ±3,0 | ±1,8 | 0,12–0,18 | Mast | ≤7000 |
Napomena: Vrijednosti tolerancije tipične su za standardne veličine; pogledajte pojedinačne podatkovne tablice za točne brojke.
3. Četiri temeljne inženjerske misije industrijskih spojnica
Misija 1: Učinkovit prijenos s velikim okretnim momentom i velikom snagom
Primarna dužnost industrijske spojke je prijenos mehaničkog momenta od primarnog pokretača (elektromotor, dizel motor ili parna turbina) do pogonskog stroja (pumpa, kompresor, ventilator ili valjaonica) uz minimalne gubitke. Tijekom rada, spojka mora izdržati i opterećenja u stabilnom stanju i prolazne skokove zakretnog momenta. Na primjer, u mlinu za grubu obradu čelika, vršni zakretni momenti mogu doseći 4-6 puta veću nominalnu vrijednost - tip zupčanika ili rešetke industrijske spojke , sa svojom visokom granicom razvlačenja i otpornošću na udarce, osiguravaju neprekinuti protok energije. Učinkovitost prijenosa izravno utječe na potrošnju energije; krute spojke mogu postići >99,9% učinkovitosti, dok fleksibilne vrste, zbog unutarnjeg prigušenja i trenja, kreću se od 98% do 99,5%, što se može optimizirati pomoću profila zuba ili dizajna debljine dijafragme.
Misija 2: Višedimenzionalna kompenzacija neusklađenosti
Apsolutna usklađenost je nedostižna u inženjerstvu stvarnog svijeta. Slijeganje temelja, naprezanje cijevi, toplinsko širenje i trošenje ležaja dovode do radijalnih, aksijalnih i kutnih pomaka između osovina. Bez kompenzacije, ti pomaci stvaraju destruktivne sile ograničenja koje preopterećuju ležajeve. Fleksibilan industrijske spojke apsorbiraju te pokrete kroz elastičnu deformaciju ili relativno klizanje. Na primjer, metalni paket dijafragme disk spojnice savija se pod aksijalnom napetosti/kompresijom kako bi omogućio aksijalno plutanje od ±2,5 mm, dok njegov zakrivljeni oblik prihvaća radijalnu pogrešku od ±0,4 mm. Ova sposobnost štiti ležajeve i sprječava zamor glavnog vratila od savijanja - kritičan faktor u produljenju vijeka trajanja cijelog pogonskog sklopa.
Misija 3: Prigušivanje torzijskih vibracija i udarnog opterećenja
Impulsi pokretanja motora s unutarnjim izgaranjem, harmonijski momenti elektromotora i udarna opterećenja iz drobilica pobuđuju torzijske oscilacije u pogonskom sklopu. Ako se ne kontroliraju, te oscilacije uzrokuju udubljenje zuba zupčanika, trošenje klinova ili čak lom osovine. Visoko prigušenje industrijske spojke (elastomerni i rešetkasti tipovi) pretvaraju energiju udara u toplinu kroz unutarnje trenje. Faktor gubitka gumenih ili poliuretanskih elemenata može doseći 0,10–0,25, čime se učinkovito smanjuju dinamički faktori pojačanja. Za primjene s čestim ciklusima pokretanja-zaustavljanja ili kretanja unatrag (npr. dizalice dizalice), odabirom visokog prigušenja spojnica značajno olakšava rad i smanjuje vršna naprezanja.
Misija 4: Sigurnosno isključivanje od preopterećenja
Određeno industrijske spojke integrirati značajke ograničenja zakretnog momenta, djelujući kao slaba karika u pogonskom lancu. Kada se pogonski stroj zaglavi ili zaustavi, uzrokujući da okretni moment premaši unaprijed postavljeni prag, posmični klinovi se lome ili se mehanizmi za držanje kugle isključuju, trenutačno prekidajući prijenos snage. Ova sigurnosna funkcija štiti skupe motore i mjenjače od katastrofalnih oštećenja. Spojnice s klinovima nude točnost okidanja od ±5% postavljenog zakretnog momenta s vremenom odziva od milisekundi i naširoko se koriste u pužnim transporterima, elevatorima s žlicama i mješalicama – jeftina, ali vrlo pouzdana strategija zaštite.
4. Inženjerska terminologija: Spoj nasuprot spojniku – kritična razlika
Spojnica
U mehaničkom prijenosu snage, a spojnica je precizna komponenta namijenjena povezivanju dviju rotirajućih osovina u svrhu prijenosa momenta i gibanja. Sukladan je s utvrđenim standardima sučelja (cilindrične ili konusne osovine, paralelni ili evolventni klinovi), a njegovi parametri izvedbe (nazivni zakretni moment, čvrstoća zamora, moment inercije, kritična brzina) su rigorozno izračunati. Veza može biti trajna (krute spojke koje se skupljaju) ili rastavljiva (tipovi s prirubnicom). Pojam je precizno definiran u međunarodnim standardima kao što su ISO 14691 i AGMA 9000.
Spojnica
Spojnica je širi, međudisciplinarni pojam. U tekućinskom pogonu označava hidrauličke priključke s brzim otpuštanjem; u elektronici se odnosi na optičke ili RF spojnice; čak i unutar strojarstva, spojnica može se odnositi na uređaje za brzo spajanje ili veze koje ne prenose zakretni moment (npr. vučne spojnice). Dakle, korištenje "spojnice" u dokumentu nabave ili dizajnu riskira dvosmislenost. Za prijenos snage rotacijskim vratilom ispravan je i nedvosmislen izraz spojnica – zbog čega svi mjerodavni katalozi proizvoda klasificiraju ove uređaje pod „Industrijske spojke“.
5. Postupak odabira u šest koraka s razrađenim primjerom i usporednom tablicom
Ispravan odabir industrijske spojke je kamen temeljac dugoročne pouzdanosti. Industrijski standardni postupak sastoji se od šest koraka, koji su ovdje ilustrirani potpunim numeričkim primjerom.
- Korak 1: Odredite snagu i brzinu vozača (str m , n m ) s natpisne pločice motora ili zahtjeva pogonskog stroja.
- Korak 2: Izračunajte nazivni moment T N = 9550 × P / n (N·m).
- Korak 3: Uspostavite servisni faktor K na temelju vrste opterećenja (jednoliki, umjereni udar, jak udar) i dnevnih radnih sati (obično 1,0–2,5).
- Korak 4: Izračunajte ispravljeni moment T D = T N × K. Nazivni moment T odabrane spojke R ≥ T D .
- Korak 5: Provjerite dimenzije provrta i utora u usporedbi s promjerima osovine i standardima ključeva (GB/T 1095 ili ANSI B17.1).
- Korak 6: Provjerite kritičnu brzinu – za primjene pri velikim brzinama, osigurajte da je bočna kritična brzina spojke najmanje 15% udaljena od radnog raspona.
Primjer rada:
Centrifugalnu pumpu pokreće motor od 160 kW pri 1480 o/min. Opterećenje je umjeren udar (K=1,75), temperatura okoline 40°C (elastomerne spojnice zahtijevaju korekciju temperature od 0,95).
T N = 9550 × 160 / 1480 ≈ 1032 N·m
T D = 1032 × 1,75 / 0,95 ≈ 1901 N·m
Stoga odaberite elastomer industrijske spojke s nazivnim zakretnim momentom ≥1901 N·m i provjerite je li promjer osovine (φ65 mm, širina klina 18 mm) unutar raspona provrta spojke.
Tipični faktori usluge K
- Ravnomjerno opterećenje (ventilatori, lagani transporteri): 1,0–1,2
- Umjereni udar (centrifugalne pumpe, kompresori): 1,3–1,7
- Teški udar (drobilice, valjaonice): 1,8–2,5
- Česti preokreti (dizalice, vitla): 2,0–3,0
Smanjenje temperature: za elastomerne tipove, smanjite nazivnu vrijednost za 0,5% po °C iznad 80°C; metalne vrste ne zahtijevaju korekciju.
Kvalitativna usporedba gustoće zakretnog momenta i kapaciteta neusklađenosti među vrstama spojki
Gustoća zakretnog momenta (visoka → niska) u odnosu na sposobnost odstupanja (niska → visoka)
Kvalitativni prikaz – konzultirajte podatke proizvođača za točne vrijednosti
6. Kritični materijali i napredni proizvodni procesi za industrijske spojke
Legirani konstrukcijski čelici
Vrste kao što su 40Cr, 42CrMo i 34CrNiMo6 se kale i temperiraju kako bi se postigla fina ravnoteža čvrstoće i žilavosti (UTS 900–1100 MPa). Naširoko se koriste za spojne prstenove zupčanika i prirubnice, otporni na kontaktni zamor i savijanje zubaca.
Nehrđajući čelici i čelici otporni na toplinu
Za offshore, kemijsku i prehrambenu primjenu, nehrđajući čelik 304 ili 316L pruža izvrsnu otpornost na koroziju. Za visokotemperaturne turbinske spojke, stupnjevi otvrdnjavanja taloženjem poput 17‑4PH održavaju granicu tečenja do 450°C.
Elastomeri visokih performansi
Pauci čeljusne spojke obično su oblikovani od poliuretana (PU) ili nitrilne gume (NBR). PU nudi izvrsnu otpornost na abraziju i trganje (80–95 Shore A), dok je NBR otporan na ulja, što ga čini idealnim za pogone hidrauličkih pumpi. Injekcijsko ili kompresijsko prešanje kontrolira svojstva prigušenja.
Tretmani površinskog otvrdnjavanja
Naugljičenje i kaljenje zubaca zupčanika na 58–62 HRC povećava otpornost na habanje dok zadržava čvrstu jezgru. Premazi od fosfata ili MoS₂ smanjuju trenje tijekom uhodavanja, posebno za industrijske spojke radi pod graničnim podmazivanjem.
7. Standardi usklađivanja instalacije i rasporedi održavanja
Zahtjevi za precizno poravnanje
Korištenjem laserskih alata za poravnanje, za opremu opće namjene ispod 3000 o/min, radijalno odstupanje mora biti ≤0,05 mm, a kutno ≤0,05 mm/100 mm. Za turbostrojeve velike brzine (>10.000 okretaja u minuti), ove vrijednosti se sužavaju na 0,02 mm i 0,02 mm/100 mm. Svako povećanje odstupanja od 0,1 mm može povećati opterećenje ležaja za 15-20%. Za vlakove koji rade na vruće (npr. parne turbine), moraju se izračunati predpomaci za hladno postavljanje kako bi se prilagodilo toplinskom rastu, osiguravajući ispravno poravnanje na radnoj temperaturi.
Podmazivanje i periodično održavanje
Za zupčanike i rešetkaste spojke podmazane mašću koristite EP (ekstremni tlak) mast na bazi litija (NLGI #2). Napunite do 70–80% volumena šupljine – prekomjerno punjenje uzrokuje stvaranje topline. Pod normalnim uvjetima, ponovno podmažite svakih 2000 sati ili 3 mjeseca; pri povišenim temperaturama (>80°C) ili visokoj vlažnosti zraka skratiti na mjesečne intervale. Svakih šest mjeseci ponovno zategnite vijčane spojeve kalibriranim ključem kako biste spriječili labavljenje. Za elastomerne tipove, provjerite umetak kvartalno radi pukotina, bubrenja ili promjene tvrdoće >5 Shore A – zamijenite ako se otkriju.
8. Načini kvarova na terenu – dijagnoza i sanacija
Kvar: habanje zubaca spojke zupčanika i udubljenja
Glavni uzrok: Nedostatak ili degradacija maziva, u kombinaciji s kutnim odstupanjem većim od 1,5°, dovodi do rubnog opterećenja i kontaktnog naprezanja iznad granice izdržljivosti (σ H ). lijek: Prijeđite na sintetičku EP mast, ponovno poravnajte na ≤1,0° i provjerite zadovoljava li tvrdoća zuba specifikaciju dizajna.
Kvar: puknuće dijafragme spojnice diska
Glavni uzrok: Zamor od velikog ciklusa od rezonantnog rada (brzina blizu kritične) ili prekomjernog aksijalnog predopterećenja (>±3 mm). lijek: Provedite analizu torzijskih vibracija, prilagodite radnu brzinu ili odaberite čvršći paket dijafragme; resetirajte aksijalni razmak u hladnom stanju s ispravnim toplinskim dopuštenjem.
Kvar: pregrijavanje i otapanje čeljusnog pauka
Glavni uzrok: Poliuretan omekšava iznad 120°C zbog opetovanog preopterećenja, loše ventilacije ili kemijskog napada ulja. lijek: Nadogradite na Hytrel® (mogućnost 150°C), dodajte utore za hlađenje u štitniku ili prijeđite na NBR ako je prisutna uljna magla.
9. Sustavna neophodnost industrijskih spojki u modernim pogonskim sklopovima
Sa stajališta dinamike sustava, industrijske spojke su daleko više od pukih konektora – oni djeluju kao "mehanički osigurač" i "dinamički filter" sustava rotirajućih strojeva. Njihova nezamjenjivost proizlazi iz tri dimenzije:
- Odvajanje: Omogućuju neovisno lociranje motora i pogonskog stroja, pružajući slobodu dizajna za raspored, ugradnju i održavanje – nemoguće s krutim integriranim dizajnom.
- Ekonomska učinkovitost: Centraliziranjem kompenzacije neusklađenosti i apsorpcije vibracija na spojnici, ležaju, brtvi i proizvodnim tolerancijama mogu se smanjiti, čime se postiže isti životni vijek sustava uz niže troškove. Podaci pokazuju da, za identične životne ciljeve, sustavi opremljeni visokokvalitetnim fleksibilnim spojnice može smanjiti ukupne troškove proizvodnje za 12–18%.
- Sigurnost: Zaštićen od preopterećenja industrijske spojke posljednja su linija obrane od katastrofalnih oštećenja opreme. U rudarskim drobilicama, ako dođe do slučaja trampiranja metala ili zastoja bez pravovremenog odspajanja, kvar rotora motora ili puknuće kućišta mjenjača može dovesti do ogromnih financijskih gubitaka i sigurnosnih opasnosti.
Posljedično, industrijske spojke predstavljaju optimalno rješenje potvrđeno stoljećima industrijske prakse, a njihova tehnička vrijednost kodificirana je u svakom većem priručniku za mehaničko projektiranje i inženjerskoj normi.
>75%
Kvarovi industrijskog pogona povezani su s nepravilnim odabirom ili održavanjem spojke
Ispravan odabir može povećati MTBF sustava za 2–3×
10. Ključne metrike performansi i napredne značajke industrijskih spojnica
500 kN·m
Maksimalni kapacitet okretnog momenta jedne jedinice (tip zupčanika za teške uvjete rada)
±0,5°~±3°
Raspon mogućnosti kutnog odstupanja (elastomerni i metalni tipovi)
30 000 okretaja u minuti
Najveća dopuštena brzina za precizne spojke s mijehom
-50°C~ 280°C
Širok temperaturni raspon za potpuno metalne fleksibilne spojke
<0,01°
Torzijski zazor – gotovo nula za precizne disk spojnice, idealno za servo upravljanje
Ovi rasponi performansi pokrivaju sve, od mikro-preciznih pogona do rudarskih aplikacija u teškim uvjetima. Prilagođeno za specifičnu primjenu industrijske spojke rješenja, mogu se provesti daljnje analize dinamike rotora i FEA validacija.
Inženjerski zaključak: Holistički pogled od odabira do terenske službe
Odabir industrijske spojke nije samo vježba traženja tablice – ona zahtijeva analizu na razini sustava koja pokriva spektar opterećenja, prostor za ugradnju, ekološku kompatibilnost i troškove životnog ciklusa. Inženjeri bi trebali rano definirati dinamičke karakteristike pogona (pokretni moment, moment kočenja, učestalost udara) i izgraditi dovoljnu marginu za neusklađenost i toplinski rast. Na terenu, prediktivni režim održavanja temeljen na praćenju vibracija i analizi maziva smanjuje neplanirane zastoje. Zapamtite: dobro odabrano industrijske spojke treba trajati koliko i interval remonta opreme koju povezuje – to je krajnja mjera uspjeha odabira.
Za detaljne crteže instalacije, izvješća o analizi konačnih elemenata ili studije slučaja torzijskih vibracija, pratite naš tehnički kanal ili izravno kontaktirajte naš inženjerski tim u vezi s vašim industrijske spojke zahtjevi.
PREV: Što čini membransku spojku prikladnijom od zupčaste spojke za aplikacije u turbostrojevima velike brzine?DALJE: Zupčasta spojka u odnosu na bubanj zupčastu spojku: objašnjene ključne razlike
Budite prvi koji će saznati
Za ekskluzivne ponude i najnovije ponude, prijavite se unosom svoje adrese e-pošte u nastavku.
Povezano proizvoda
Vijesti
-
-
Inženjer održavanja izvlači pokvarenu spojku iz pogona pumpe. Čahure od elastomera su napuknute, vijci osovinice s...
READ MORE -
Vaš kompresor radi na 9800 okretaja u minuti kada monitor vibracija aktivira alarm. Prva komponenta koju pregledav...
READ MORE -
Kupac opreme u željezari jednom je spojio spojku prema promjeru osovine i kataloškom momentu. Šest tjedana kasnije...
READ MORE -
Kineska industrija spajanja nalazi se na kritičnoj povijesnoj raskrižju transformacije od širenja opsega do poboljšan...
READ MORE -
Zupčasta spojka u odnosu na bubanj zupčastu spojku: ključna razlika Glavna razlika je u tome što je "spo...
READ MORE
O NAMA
PROIZVODI
INDUSTRIJE
KONTAKTIRAJTE NAS
- Phone: +86-18652865511
- Email: sales@ohmach.com
- Address: No.1, Mining Developing Zone, Zhenjiang, Jiangsu, Kina
Autorska prava © Zhenjiang Orienthold Machinery Co., Ltd. Sva prava pridržana.
 Proizvođači industrijskih osovinskih spojki po narudžbi